
 EN
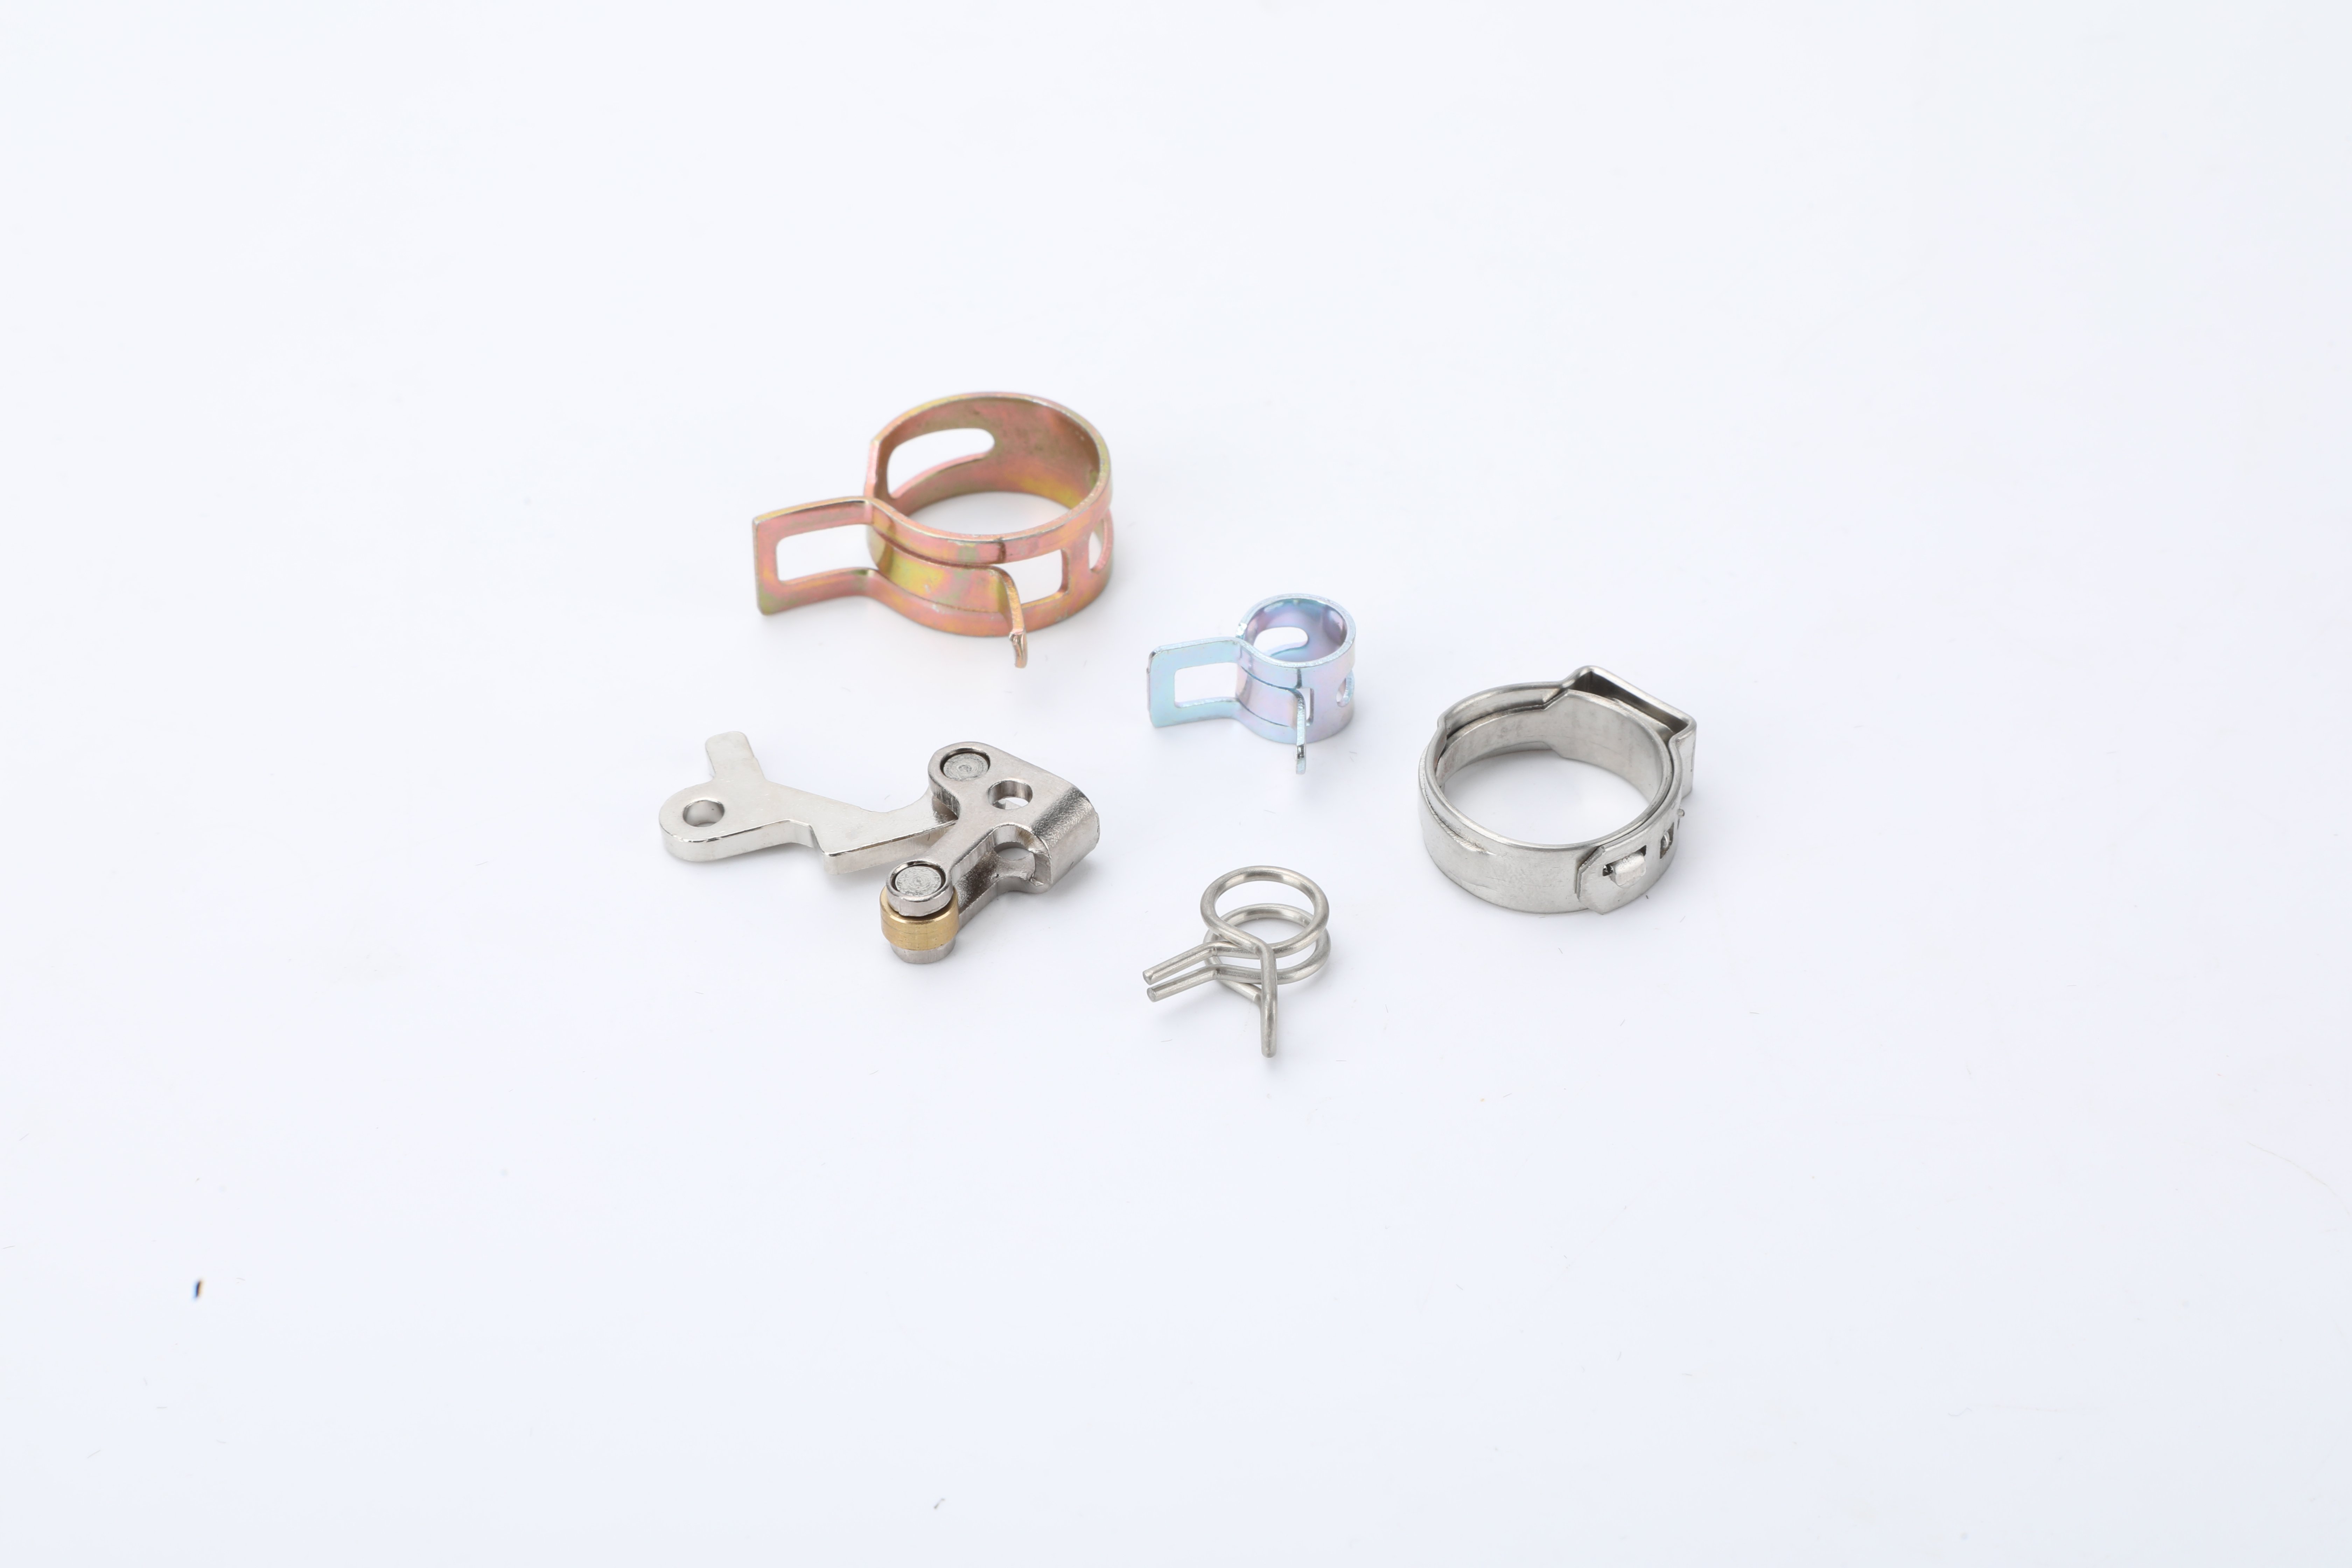
Systémy batérií elektrických vozidiel vyžadujú výnimočnú spoľahlivosť pri extrémnych rýchlostiach a úrovniach výkonu. Spojky, ktoré prepojujú batériové články so systémami nabíjania a rozvodu energie, musia bezchybne fungovať za nepretržitého tepelného a elektrického zaťaženia. V strede týchto kritických spojení sa nachádza často podceňovaná súčiastka: presné štampované diely. Tieto dôkladne navrhnuté komponenty tvoria kontaktné plochy, svorky a konštrukčné rámy, ktoré umožňujú prenos energie vysokou rýchlosťou v spojkách batérií EV. Bez správne vyrobených presných stampovacie časti , aj najlepšie návrhy spojok nedosahujú konzistentný výkon, bezpečnosť ani životnosť.

Vývoj technológií batérií pre elektrické vozidlá zvýšil nároky na súčiastky vyrobené presným vystrihovaním v aplikáciách konektorov. Keďže napätie batérií stúpa a rýchlosť nabíjania sa zvyšuje, súčiastky vyrobené presným vystrihovaním vo vnútri konektorov musia odolať vyšším hustotám prúdu a zároveň zachovať rozmerovú presnosť na úrovni mikrónov. To vytvára inžiniersky paradox: výrobcovia musia dodávať súčiastky vyrobené presným vystrihovaním, ktoré sú zároveň extrémne tenké (za účelom úspory priestoru) a zároveň pozoruhodne odolné (pre dlhú životnosť). Článok skúma, prečo sú súčiastky vyrobené presným vystrihovaním kľúčovým článkom medzi potenciálom výkonu batérie a reálnou spoľahlivosťou, pričom analyzuje vedecké poznatky o materiáloch, výrobnú excelentnosť a návrhové princípy kritické pre konkrétne aplikácie.
Prečo sú súčiastky vyrobené presným vystrihovaním rozhodujúce pre výkon konektorov EV
Úloha materiálu a integrita povrchu
Presné vyražované diely pre konektory batérií elektromobilov musia prekonať výzvy, ktoré štandardné vyražovacie procesy samotné nemôžu vyriešiť. Materiály vybrané pre presné vyražované diely priamo ovplyvňujú elektrickú vodivosť, odvod tepla a odolnosť voči korózii. Meďové zliatiny dominujú v tomto priemysle, avšak konkrétna zloženie a tvrdosť presných vyražovaných dielov ovplyvňujú, ako udržiavajú kontaktový tlak po tisíckach zapojovacích cyklov. Kontaminácia povrchu, mikroskopické hrany alebo nekontrolovane kolísajúca tvrdosť v zle vyrobených presných vyražovaných dieloch vytvárajú miesta zvýšeného odporu, ktoré generujú nadbytočné teplo a zrýchľujú degradáciu konektorov.
Výrobný proces pre presné štampované diely musí zachovať vlastnosti materiálu a zároveň dosiahnuť rozmerové tolerancie, ktoré sa často merajú v desatinách milimetra. Techniky vysokopresného štampovania aplikujú vypočítanú silu prostredníctvom kalibrovaných nástrojov na tvarovanie materiálu, avšak kvalita presných štampovaných dielov závisí kriticky od návrhu nástrojov, kontroly mazania a postupných štampovacích postupov. Každá fáza výroby presných štampovaných dielov predstavuje riziko, ak sa nevykoná s priemyselnou dôslednosťou. Režimy žíhania, povrchové úpravy a protokoly finálnej inšpekcie oddelujú svetovo najlepšie presné štampované diely od komponentov, ktoré vyzerajú podobne len pri povrchnom prehliadnutí.
Rozmerová konzistencia a spoľahlivosť kontaktu
Systémy na rýchle nabíjanie elektromobilov (EV) prenášajú prúd cez kontaktné plochy konektorov takým spôsobom, ktorý vyžaduje výnimočnú presnosť. Presné diely z doskového kovu, ktorých rozmery aj len mierne odchýlia od špecifikovaných hodnôt, spôsobia premenný kontaktový odpor v celej sade kontaktov konektora. Keď viaceré presné diely z doskového kovu v jednom konektore vykazujú rozptyl rozmerov, rozloženie prúdu sa stáva nerovnomerným, čo núti niektoré presné diely z doskového kovu niesť nadmerné zaťaženie. To zrýchľuje opotrebovanie už napätých presných dielov z doskového kovu a spôsobuje predčasné zlyhanie konektora.
Kontaktný tlak medzi presnými dielmi z hĺbkového tvárnenia musí zostať počas celej životnosti konektora stabilný. Presné diely z hĺbkového tvárnenia, ktoré nemajú dostatočnú pružnú deformáciu alebo prejavujú správanie pri uvoľňovaní napätia, nedokážu udržať kontaktnú silu potrebnú na spoľahlivý prenos energie. Pokročilé presné diely z hĺbkového tvárnenia obsahujú vypočítanú geometriu pružiny a starostlivo vybraný materiál, aby zabezpečili konštantný kontaktný tlak aj po tisíckach cyklov zapichovania, teplotných kolísaní a vystavenia vibráciám. Táto úroveň výkonu vyžaduje presné diely z hĺbkového tvárnenia vyrobené s tolerančnými stohmi, ktoré zohľadňujú kumulatívnu variáciu v rámci celých zostáv konektorov.
Výrobná excelencia pri výrobe presných dielov z hĺbkového tvárnenia
Pokročilá technológia hĺbkového tvárnenia a kontrola procesu
Výroba spoľahlivých presných dielov z vyrezávania pre konektory elektrických vozidiel vyžaduje systémy hydraulických lisov s monitorovaním sily v uzavretej slučke a spätnou väzbou polohy. Postupné nástroje pre presné vyrezávanie usporiadajú viacero operácií tvárnenia tak, aby sa postupne dosiahla konečná geometria pri súčasnom riadení toku materiálu a jeho deformačného zuštiepenia. Každá fáza výroby presných dielov z vyrezávania musí striktne kontrolovať medzeru pri vyrezávaní, silu tvárnenia a žíhanie materiálu medzi jednotlivými operáciami. Moderné zariadenia na výrobu presných dielov z vyrezávania integrujú systémy vizuálnej kontroly, ktoré overujú rozmerovú presnosť, povrchovú úpravu a absenciu chýb u každého vyrobeného komponentu presných dielov z vyrezávania.
Priemysel presných tvárnených dielov prijal metódy štatistickej regulácie výrobného procesu na sledovanie odchýlok v rámci výrobných sérií a predpovedanie výkonu komponentov. Cykly tepelného spracovania pre presné tvárnené diely musia zabezpečiť konzistentnú tvrdosť v úzkom rozsahu, pretože nadmierne zhutnené presné tvárnené diely sa stávajú krehkými, zatiaľ čo nedostatočne zhutnené presné tvárnené diely nedokážu udržať kontaktný tlak. Pokročilí výrobcovia presných tvárnených dielov používajú počas návrhu nástrojov metódu konečných prvkov na predpovedanie toku materiálu, správania sa pri odpružení a vzorov zvyškových napätí v hotových presných tvárnených dieloch. Tento výpočtový prístup umožňuje inžinierom optimalizovať geometriu nástroja ešte pred drahou výrobou nástrojov, čím sa zníži počet iterácií potrebných na dosiahnutie výrobných presných tvárnených dielov.
Zabezpečenie kvality pre aplikácie s kritickým významom
Systémy kvality pre presné výtlakové diely v automobilových aplikáciách vyžadujú sledovateľnosť a štatistické dôkazy zhody. Každá dávka presných výtlakových dielov je podrobená rozmerovému výberovému skúšaniu, overovaniu tvrdosti a skúšaniu elektrickej spojitosti. Pokročilí dodávatelia presných výtlakových dielov zavádzajú 100 % automatickú optickú kontrolu, ktorá zaznamenáva rozmerové údaje na štatistické trendovanie a umožňuje včasnú detekciu posunu procesu, kým presné výtlakové diely neprekročia špecifikované limity. Deštruktívne skúšanie vzoriek presných výtlakových dielov overuje pevnosť v ťahu, únavové vlastnosti a charakteristiky prechodového odporu.
Dodávatelia presných tvárnených súčiastok pre automobilový priemysel udržiavajú dokumentačné systémy, ktoré každú presnú tvárnenu súčiastku spájajú s nástrojom použitým pri výrobe, dávkou suroviny a cyklom tepelného spracovania. Táto sledovateľnosť umožňuje výrobcom spätné stopy zlyhaní v prevádzke až po konkrétne dávky presných tvárnnych súčiastok a zavádzať nápravné opatrenia s chirurgickou presnosťou. Náklady na zavedenie takýchto prísnych systémov kvality v výrobe presných tvárných súčiastok sú významné, avšak predstavujú nevyhnutnú investíciu do spoľahlivosti konektorov a bezpečnosti vozidiel.
Zohľadnenie špecifických požiadaviek aplikácie pri návrhu presných tvárnnych súčiastok
Optimalizácia toku prúdu prostredníctvom geometrie presných tvárnnych súčiastok
Konektory batérií elektrických vozidiel často využívajú viacero kontaktov z presne vyrazených dielov usporiadaných paralelne, aby bezpečne rozdelili vysoké prúdy. Geometria jednotlivých presne vyrazených dielov výrazne ovplyvňuje rozloženie prúdu cez celé pole kontaktov. Presne vyrazené diely s optimalizovanou hrúbkou, šírkou a plochou kontaktnej plochy zabezpečujú rovnomerný tok prúdu cez všetky kontakty, čím sa zabráni vzniku horúčkových miest a nadmerného zahrievania. Inžinieri, ktorí navrhujú presne vyrazené diely pre aplikácie v elektrických vozidlách, používajú výpočtové modelovanie na predikciu rozloženia prúdovej hustoty a príslušným spôsobom upravujú rozmery presne vyrazených dielov.
Profil kontaktnej plochy presných štampovaných dielov musí vyvážiť protichodné požiadavky. Extrémne hladké kontakty presných štampovaných dielov ponúkajú nízky počiatočný odpor, avšak môžu sa rýchlejšie zhoršovať, keď sa povrchové nerovnosti splošťujú pod zaťažením. Texturované povrchové úpravy presných štampovaných dielov zabezpečujú dlhodobú stabilitu kontaktu tým, že udržiavajú kontaktný tlak pri výskyte drobného opotrebovania. Výrobcovia presných štampovaných dielov úzko spolupracujú s návrhármi konektorov, aby tieto povrchové vlastnosti optimalizovali pre konkrétne úrovne prúdu a očakávaný počet zapojovacích cyklov.
Tepelné riadenie prostredníctvom výberu presných štampovaných dielov
Nabíjanie vysokou rýchlosťou generuje v kontaktových spojoch batérií elektromobilov významné množstvo tepla, čo vyžaduje presné štampované diely s vynikajúcou tepelnou vodivosťou. Presné štampované diely na báze medi sa výborne osvedčujú pri odvádzaní tepla od kontaktových rozhraní, avšak pridaním zliatinových prvkov na zvýšenie tvrdosti alebo odolnosti voči korózii sa môže znížiť ich tepelná účinnosť. Inžinieri presných štampovaných dielov musia vyvážiť elektrické a tepelné požiadavky, niekedy tak výberom materiálov alebo geometrií, ktoré optimalizujú tepelné cesty cez spojku. Hrúbšie presné štampované diely alebo tie s predĺženými vývodmi zlepšujú odvod tepla, avšak zvyšujú náklady na materiál a veľkosť spojky.
Teplotné rozširovacie správanie presných štampovaných súčiastok vzhľadom na okolité materiály konektorov ovplyvňuje ich dlhodobú spoľahlivosť. Nesúlad medzi koeficientmi teplotného rozšírenia presných štampovaných súčiastok a materiálov použitých pre kryt môže počas tepelného cyklovania spôsobiť vznik vnútorného napätia. Starostlivo vybrané materiály a konštrukcie presných štampovaných súčiastok zohľadňujú tieto rozdiely v rozšírení tak, že sa nevytvárajú napäťové koncentrácie náchylné na únavu materiálu. Táto záležitosť tepelnej správy sa pri návrhu konektorov často nedostatočne berie do úvahy, napriek tomu výrazne ovplyvňuje životnosť presných štampovaných súčiastok v reálnych podmienkach nabíjania EV.
Často kladené otázky
Čo robí presné štampované súčiastky odlišnými od štandardných štampovaných komponentov?
Presné štampovacie diely dosahujú rozmernú presnosť, kvalitu povrchu a konzistenciu vlastností materiálu, ktorú štandardné štampovanie nedokáže dosiahnuť. Presné štampovacie diely využívajú progresívne tvárnice s užším tolerančným rozsahom, pokročilé systémy mazania a starostlivo regulované tvarovacie sily. Každá súčiastka z presného štampovania prechádza komplexnou kontrolou, zatiaľ čo štandardné štampované diely sa zvyčajne podliehajú len vizuálnej triede. Pre vysokorýchlostné konektory batérií elektromobilov (EV) je vyššia cena presných štampovacích dielov odôvodnená ich lepším výkonom a predĺženou životnosťou.
Ako často je potrebné v konektoroch elektromobilov (EV) vymieňať presné štampovacie diely?
Kvalitné presné diely z vyraďovania navrhnuté pre konektory batérií elektromobilov by mali zostať funkčné po celú dobu prevádzky vozidla, zvyčajne 320 000 km alebo viac. Degradácia presných dielov z vyraďovania prebieha postupne – povrchy kontaktov sa opotrebovávajú a materiál postupne uniká po tisíckach cyklov nabíjania. Trvanlivosť presných dielov z vyraďovania závisí od kvality výroby, výberu materiálu, tepelnej správy a úrovne prúdu, ktorému sú počas prevádzky vystavené. Pravidelná kontrola kontaktov presných dielov z vyraďovania pomáha identifikovať vzory opotrebovania ešte pred tým, ako dôjde k kritickému poklesu výkonu.
Môžu presné diely z vyraďovania odolať nabíjacím systémom novej generácie s vysokým výkonom?
Súčasné návrhy presných štampovaných dielov fungujú účinne pre nabíjací systém až približne 500 kW, pričom sa objavujú aplikácie, ktoré smerujú k výkonom až 1 MW. Ďalší rozvoj technológie presných štampovaných dielov vyžaduje inovácie v oblasti materiálového inžinierstva, tepelnej správy a výrobných procesov. Nové meďové zliatiny a kompozitné materiály vykazujú potenciál pre presné štampované diely novej generácie, avšak ich výroba v priemyselnom mierke je stále vo vývoji. Výrobcovia zariadení investujú do kapacity výroby presných štampovaných dielov, aby podporili prechod na infraštruktúru nabíjania elektromobilov vyššej výkonnosti.