EN

Châssis sur mesure en aluminium 6061 usiné sur machine à commande numérique à cinq axes
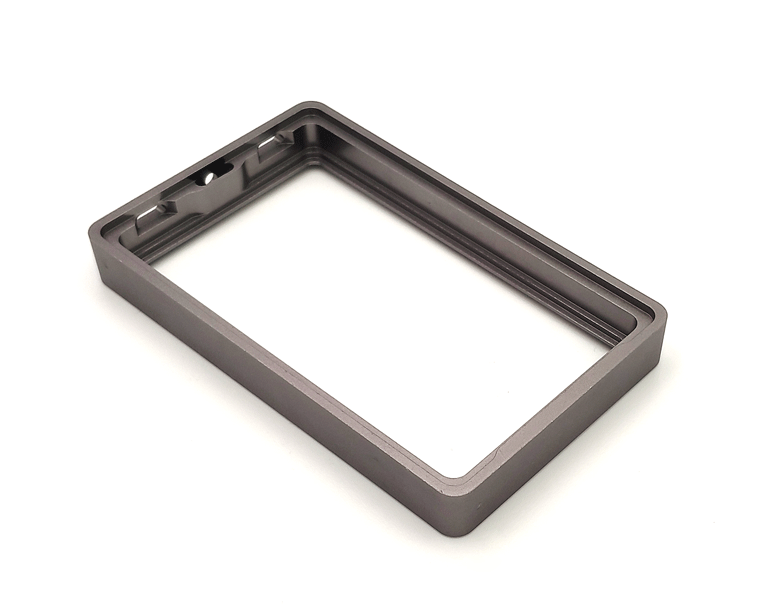
Cette page documente un composant réel de cadre en aluminium fabriqué par Zhengna Technology. L’enregistrement produit confirmé précise l’alliage d’aluminium 6061, usiné sur un centre d’usinage à cinq axes et doté d’une finition anodisée. Les contrôles s’effectuent par vérification d’ajustement et à l’aide d’un système de mesure optique 2D. L’examen du devis peut débuter à partir d’un dessin maîtrisé ou d’un échantillon physique.
La photographie montre un cadre usiné rectangulaire ouvert, avec des parois extérieures continues, une grande ouverture centrale, des rebords ou rainures internes étagés, des petits trous et des détails internes en creux. Ces détails visibles contribuent à définir la famille de produits. Ils ne fixent toutefois ni les dimensions, ni les tolérances, ni l’état de trempe du matériau, ni les relations de référence, ni le type d’anodisation, ni l’application d’assemblage.
Preuves du produit confirmé et exigences maîtrisées dans la demande de devis
| Élément | Confirmé pour cette page produit | Toujours contrôlé par la demande de devis |
|---|---|---|
| Domaine d'application du produit | Cadre usiné sur commande, rectangulaire ouvert, à commande numérique | Fonction d’assemblage, interfaces et usage final |
| Matériau | Alliage d'aluminium 6061 | Température de trempe, norme du matériau et exigences documentaires |
| Itinéraire d’usinage | Centre d'usinage à cinq axes | Stratégie de références, plan de montage, outils, trajectoires d’outils et contrôles intermédiaires |
| Finition de surface | Anodisation | Type d’anodisation, spécification de couleur, épaisseur, obturation et critères d’acceptation |
| L’inspection | Vérification d’ajustement et inspection dimensionnelle optique 2D | Référence d’assemblage, caractéristiques contrôlées, échantillonnage, rapport et limites d’acceptation |
| Saisie des devis | Plan contrôlé ou échantillon physique | Révision, quantité, caractéristiques critiques, finition et exigences de validation |
La séparation entre les preuves confirmées et les exigences contrôlées dans la demande de devis empêche qu’une photographie du produit soit considérée comme une spécification libérée. Le composant visible soutient les échanges de fabrication, mais le devis et les contrôles de production doivent suivre l’autorité approuvée par l’acheteur.
Pourquoi l’itinéraire à cinq axes exige un examen au niveau du plan
Le procédé de fabrication confirmé est un centre d’usinage à cinq axes. Pour un cadre rectangulaire comportant des caractéristiques sur différentes faces et des rebords internes, la planification des opérations doit relier l’accès aux caractéristiques, la fixation de la pièce et le contrôle à la référence indiquée sur le dessin. La simple catégorie de machine ne détermine pas le nombre de mises en position, la portée des outils, la tolérance réalisable ni l’acceptation finale.
Avant de fournir un devis, Zhengna Technology examine :
- quelle face, quel bord ou quelle caractéristique établit la référence principale pour l’usinage et le contrôle ;
- comment les parois extérieures, l’ouverture centrale et les rebords internes se rapportent à cette référence ;
- si les perçages ou les caractéristiques creuses nécessitent un accès selon différentes orientations ;
- quelles surfaces sont destinées à l’assemblage, à l’étanchéité, à l’esthétique ou au jeu ;
- où le serrage pourrait affecter les parois minces, la géométrie ouverte du cadre ou les surfaces finies ;
- quels bords exigent une détente contrôlée, un congé ou un état de bavure spécifique ; et
- quelles caractéristiques doivent être mesurées avant et après anodisation.
Il s'agit de points d'examen, et non d'engagements de capacité publiés. Le dessin publié, le modèle 3D disponible, l'état du matériau, la quantité et le plan d'inspection déterminent le processus réel.
aluminium 6061 : ce qui doit être spécifié
Le dossier produit indique l'alliage d'aluminium 6061. L'état de trempe n'a pas été fourni ; cette page ne suppose donc pas l'état T6, T651 ou tout autre état. La demande de devis (RFQ) doit préciser la désignation de l'alliage, l'état de trempe, la norme matérielle applicable et toute exigence en matière de certificat, car ces éléments peuvent influencer le choix du stock, la réponse en usinage et la planification dimensionnelle.
La photographie montre une surface finie foncée, tandis que la finition confirmée par l'utilisateur est l'anodisation. L'apparence seule ne permet pas de déterminer le type d'anodisation, la nuance de couleur, l'épaisseur, la méthode de scellement, la dureté ou les performances obtenues. Ces exigences doivent être définies séparément. Cette page ne revendique donc ni l'anodisation dure, ni une teinte noire spécifique, ni la résistance à la corrosion, ni la durée de vie en usure, ni les performances d'isolation électrique.
Exigences d’anodisation pour un cadre usiné
L’anodisation suit l’opération d’usinage pour cet enregistrement produit. Un devis utile doit préciser quelles dimensions sont contrôlées avant le revêtement et lesquelles s’appliquent à l’état anodisé fini. L’acheteur doit également indiquer les zones d’assemblage, masquées, filetées, esthétiques ou fonctionnelles sur le plan électrique nécessitant un traitement particulier.
Les informations utiles relatives à l’anodisation comprennent :
- la spécification et le type d’anodisation requis ;
- la teinte cible et la méthode approuvée de comparaison, si la couleur est déterminante ;
- la plage d’épaisseur du revêtement et la question de savoir si elle s’applique à toutes les surfaces accessibles ;
- les exigences de masquage ou de bouchonnage pour les trous, les zones de contact ou les zones d’assemblage ;
- les exigences de préparation de surface et de zones esthétiques ;
- les vérifications dimensionnelles ou d’ajustement après anodisation ; et
- les mesures d’emballage et de manutention destinées à protéger les surfaces finies.
Si ces détails ne sont pas disponibles au stade de la demande, ils doivent rester des éléments non chiffrés dans le devis plutôt que d’être déduits à partir de la photographie ou d’un échantillon.
Vérification d’ajustement et inspection optique 2D
Le parcours d’inspection confirmé associe une vérification d’ajustement à une inspection dimensionnelle optique 2D. Chaque méthode répond à une question différente et doit être liée à une autorité d’acceptation convenue.
Une vérification d’ajustement permet de confirmer si le cadre usiné s’engage correctement sur une référence approuvée avec laquelle il doit s’assembler, dans l’orientation et l’état prévus. La demande de prix (RFQ) doit identifier la pièce d’assemblage, le maître, le calibre ou l’échantillon ; l’interface vérifiée ; l’état fini ; et la règle de réussite/échec. Une vérification d’ajustement réussie ne prouve pas automatiquement la conformité de chaque cote ou tolérance géométrique.
Un système de mesure optique 2D peut convenir pour des caractéristiques projetées accessibles, telles que les profils extérieurs, la géométrie des ouvertures, les positions des trous et les relations entre bords, à condition que la configuration et la présentation du repère soient adaptées. Il ne détermine pas automatiquement la profondeur, l’épaisseur des parois, le profil tridimensionnel, la planéité, l’état de surface, l’épaisseur de l’anodisation ni toutes les relations entre faces opposées.
Pour une planification fiable des inspections, l’acheteur doit définir :
- les cotes et tolérances critiques pour la fonction ;
- les références de repère et l’orientation d’inspection requise ;
- les caractéristiques contrôlées avant et après anodisation ;
- la référence d’assemblage et la règle d’acceptation pour le contrôle d’ajustement ;
- les cotes nécessitant des résultats numériques enregistrés ;
- les attentes relatives aux inspections du premier article, en cours de fabrication et finale ; et
- l’échantillonnage, le format du rapport et l’autorité d’acceptation.
Zhengna Technology peut alors confirmer quelles caractéristiques correspondent aux méthodes indiquées et où une autre méthode de mesure convenue est requise. Aucun résultat de tolérance, aucun résultat d’inspection ni aucune valeur de capacité de processus n’est revendiqué sur cette page.
Parcours de devis : dessin ou échantillon physique
Un dessin contrôlé fournit l’autorité la plus claire en matière de matériau, de dimensions, de tolérances, de références, d’exigences de surface et d’état de révision. Un échantillon physique peut faciliter la reconnaissance de la géométrie, les échanges sur l’ajustement et l’analyse par rétro-ingénierie, mais il ne définit pas, en soi, les dimensions nominales, les variations admissibles ni les critères d’acceptation en production.
Envoyez les informations suivantes dès qu’elles sont disponibles :
- dessin 2D contrôlé et modèle 3D disponible, ou un échantillon physique clairement identifié ;
- état de l’alliage 6061 et norme matériau applicable ;
- dimensions critiques, tolérances géométriques et schéma de références ;
- informations relatives aux interfaces d’assemblage ou fonctionnelles ;
- type d’anodisation, couleur, épaisseur, masquage et exigences esthétiques ;
- référence pour le contrôle d’ajustement et règle d’acceptation ;
- exigences de mesure et de rapport optiques en 2D ;
- quantité de prototypes, quantité de commande et demande annuelle prévue ;
- exigences relatives au premier article ou à la validation de production ; et
- exigences relatives à l’emballage, à la destination et au calendrier.
Si le devis est établi à partir d’un échantillon, les parties doivent convenir des modalités d’établissement des dimensions, des tolérances, de l’état du matériau, de la finition et du contrôle des révisions avant la mise en production.
Preuve et périmètre des capacités
Cette page produit associe une seule photographie exacte aux faits confirmés concernant le matériau, le procédé, la finition, les inspections et le devis. Elle ne mentionne aucune application spécifique dans les secteurs automobile, électronique, optique, médical ou autre. Elle ne revendique aucune tolérance universelle, aucun modèle de machine, aucun nombre de réglages, aucune rugosité de surface, aucune performance d’anodisation, aucune capacité de production, aucun délai de livraison ni aucune approbation client.
Pour l’approche d’approvisionnement plus large, consultez pièces de fraisage CNC sur mesure les acheteurs souhaitant fournir des preuves dimensionnelles peuvent utiliser le Guide d’inspection dimensionnelle CNC et de demande de devis .
Examen de la demande de devis
Envoyez le dessin contrôlé ou l’échantillon physique, l’état de l’alliage, la quantité, les interfaces critiques, les exigences en matière d’anodisation et les attentes en matière d’inspection. Zhengna Technology examinera la portée de la fabrication et du devis par rapport au composant réel.
Questions fréquemment posées
Quel matériau et quel procédé sont confirmés ?
Le dossier produit indique l’alliage d’aluminium 6061 et l’usinage sur un centre d’usinage à cinq axes. Le revenu, le plan exact de montage et les paramètres d’usinage restent spécifiques au projet.
Quelle spécification d’anodisation est utilisée ?
L’anodisation est confirmée, mais le type, la spécification de couleur, l’épaisseur, le scellement et les exigences de performance n’ont pas été fournis. Ils doivent être précisés dans la demande de devis (RFQ).
Que démontre le contrôle d’ajustement ?
Il permet de vérifier la relation convenue avec une référence d’accouplement désignée, dans les conditions d’essai approuvées. Il ne remplace pas l’inspection dimensionnelle ni ne prouve le respect de toutes les tolérances.
Zhengna Technology peut-elle établir un devis à partir d’un échantillon physique ?
Oui. L’examen peut commencer à partir d’un dessin ou d’un échantillon physique. Le travail basé sur un échantillon exige tout de même une définition convenue des matériaux, des dimensions, des tolérances, de la finition, de la révision et des critères d’acceptation avant la mise en production.