EN

कस्टम डीसी01 स्टैम्प्ड स्टील ब्रैकेट्स
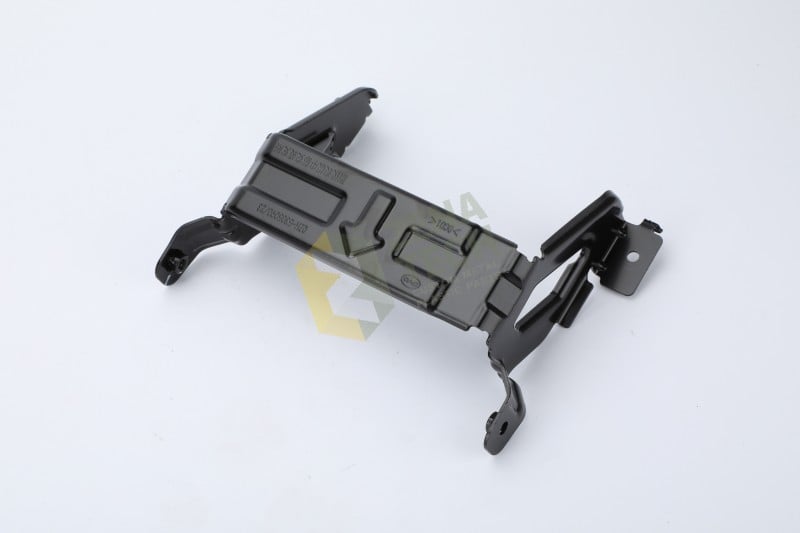
सीधा उत्तर: ज़ेंगना टेक्नोलॉजी ड्रॉइंग के अनुसार बनाए गए स्टैम्प्ड स्टील ब्रैकेट्स का निर्माण करती है। इस पृष्ठ पर दिखाया गया वास्तविक उत्पाद 1.5 मिमी डीसी01 स्टील का उपयोग करता है। लागू परियोजनाओं के लिए, दर्ज की गई सामान्य सामग्री-मोटाई प्रसंस्करण सीमा 0.1–5 मिमी है, और आयामी विशेषताओं की जाँच समन्वय मापन मशीन (सीएमएम) के साथ की जा सकती है। अंतिम संभवता, टूलिंग, सहिष्णुता, समाप्ति और स्वीकृति आवश्यकताओं की समीक्षा नियंत्रित ड्रॉइंग से की जाती है और, जब उपलब्ध हो, तो एक भौतिक नमूने के साथ भी की जाती है।
यह एक निश्चित विनिर्देश वाला कैटलॉग ब्रैकेट नहीं है। फोटोग्राफ इस उदाहरण के दृश्यमान रूपांतरित भाग और ज़ेंगना टेक्नोलॉजी के निर्माण संदर्भ को साबित करता है। यह कोई ऑटोमोटिव अनुप्रयोग, कोई नामित ग्राहक, सतह-उपचार विधि, संक्षारण प्रदर्शन, भार क्षमता या किसी अन्य उत्पाद के लिए मंजूरी स्थापित नहीं करता है।
वर्तमान उत्पाद प्रमाण क्या स्थापित करता है
| पुष्टि किया गया आइटम | प्रमाण-आधारित दायरा | खरीदार के आरेख या विनिर्देश की अभी भी आवश्यकता है |
|---|---|---|
| उत्पाद | ज़ेंगना टेक्नोलॉजी द्वारा निर्मित स्टैम्प किया गया इस्पात ब्रैकेट | अंतिम अनुप्रयोग, इंटरफ़ेस और कार्यात्मक भार |
| सामग्री | चित्रित ब्रैकेट के लिए डीसी००१ | सामग्री की स्थिति, प्रमाणपत्र और मंजूर किए गए विकल्प |
| चित्रित मोटाई | 1.5 मिमी | मोटाई सहनशीलता और कोई भी स्थानीय पतलापन या निर्मित सुविधा की आवश्यकता |
| प्रसंस्करण सीमा | सामान्य रूप से दर्ज की गई मोटाई सीमा के रूप में 0.1–5 मिमी | सटीक ज्यामिति, सामग्री की स्थिति, उपकरण और मात्रा के लिए कार्यान्वयन संभवता |
| आयाम निरीक्षण | सीएमएम इस उत्पाद के क्षेत्र के लिए उपलब्ध विधि है | डेटम, विशेषताएँ, आवृत्ति, नमूना आकार, रिपोर्ट प्रारूप और स्वीकृति सीमाएँ |
| उद्धरण आधार | शारीरिक नमूना और/या ड्रॉइंग | ड्रॉइंग संशोधन, प्राथमिकता, मात्रा, फिनिश, टूलिंग और डिलीवरी आवश्यकताएँ |
0.1–5 मिमी की सीमा कोई सहनशीलता नहीं है और यह कोई वादा नहीं है कि प्रत्येक ब्रैकेट की ज्यामिति पूरी सीमा में कार्यान्वयन योग्य होगी। चित्रित भाग 1.5 मिमी है। झेंगना टेक्नोलॉजी केवल भाग की ज्यामिति, सामग्री की स्थिति, निर्मित विशेषताओं और उत्पादन आवश्यकताओं की समीक्षा करने के बाद ही वास्तविक निर्माण पथ की पुष्टि करती है।
टूलिंग और उद्धरण से पहले ड्रॉइंग की समीक्षा
एक उपयोगी ब्रैकेट आरएफक्यू में नियंत्रित 2डी ड्रॉइंग और संशोधन की पहचान करनी चाहिए। एक 3डी मॉडल गठित ज्यामिति को समझाने में सहायता कर सकता है, लेकिन यह ड्रॉइंग पर आयाम, डेटम और सहनशीलता के अधिकार को प्रतिस्थापित नहीं करता है। यदि खरीदार एक भौतिक नमूना प्रदान करता है, तो उद्धरण में फिर भी यह बताना चाहिए कि नमूना नियंत्रित ड्रॉइंग से कैसे संबंधित है और विवाद की स्थिति में कौन-सा स्रोत नियंत्रण करता है।
उद्धरण देने से पहले परिभाषित करें:
- सटीक सामग्री ग्रेड और स्थिति;
- स्टॉक मोटाई और मोटाई सहनशीलता;
- डेटम, महत्वपूर्ण आयाम और जुड़ने वाले इंटरफ़ेस;
- छिद्र, स्लॉट, रिब्स, फ्लैंज़ और अन्य गठित विशेषताएँ जो टूलिंग या निरीक्षण को प्रभावित करती हैं;
- कार्यात्मक क्षेत्रों पर किनारे और बर्र की आवश्यकताएँ;
- जब लागू हो, तो फ़िनिश या कोटिंग प्रणाली, नियंत्रित क्षेत्र और पोस्ट-फ़िनिश आयाम;
- प्रोटोटाइप, रिलीज़ और वार्षिक मात्राएँ;
- टूलिंग का स्वामित्व, परीक्षण और स्वीकृति की ज़िम्मेदारी;
- आकारिक निरीक्षण विधि, आवृत्ति, नमूना आकार और आवश्यक अभिलेख;
- पैकेजिंग बिंदु जो आकृति प्राप्त सुविधाओं और पूर्ण सतहों की रक्षा करते हैं।
अज्ञात मानों को सामान्य उत्पाद सूची विनिर्देश के बजाय खुले RFQ इनपुट के रूप में रखा जाना चाहिए।
सीएमएम आकारिक निरीक्षण का क्षेत्र
सीएमएम निरीक्षण का उपयोग ड्रॉइंग-परिभाषित आकारिक विशेषताओं के लिए किया जा सकता है, जब भाग, फिक्सचर और डेटम योजना उपयुक्त हों। खरीददार और ज़हेंगना टेक्नोलॉजी को सहमत होना चाहिए कि कौन-सी विशेषताएँ मापी जाएँगी, भाग को कैसे स्थापित किया जाएगा, निरीक्षण की कौन-सी अवस्था है, नमूना आकार या आवृत्ति क्या है, आवश्यक रिपोर्ट क्या है और गैर-अनुपालन परिणाम के प्रति प्रतिक्रिया क्या होगी।
सीएमएम निरीक्षण की उपस्थिति अकेले यह साबित नहीं करती कि प्रत्येक विशेषता को मापा गया है, प्रत्येक भाग का निरीक्षण किया गया है, या कोई बैच पास हुआ है। यह यह भी स्थापित नहीं करता कि सामग्री का रासायनिक संगठन, कोटिंग प्रदर्शन, थकान शक्ति या भार क्षमता क्या है। उन आवश्यकताओं के लिए अपने स्वयं के विनिर्देश और प्रमाण की आवश्यकता होती है।
सही ज़हेंगना टेक्नोलॉजी पथ का चयन करना
व्यापक का उपयोग करें स्वचालित मारकर बनाए गए भाग खरीदार को पहली बार प्रक्रिया, टूलिंग और आपूर्तिकर्ता-क्षेत्र समीक्षा की आवश्यकता होती है। यदि ब्रैकेट पर प्लेटिंग या कोई अन्य फ़िनिश की आवश्यकता है, तो स्टैम्प्ड-घटकों की प्लेटिंग विनिर्देश और निरीक्षण मार्गदर्शिका बताती है कि कौन-से कोटिंग क्षेत्र, फ़िनिश के बाद के आयाम और प्रमाण देने की ज़िम्मेदारियाँ परिभाषित की जानी चाहिए।
एक उद्धरण समीक्षा के लिए, ज़हेंगना प्रौद्योगिकी से संपर्क करें ड्रॉइंग या नमूने के संदर्भ के साथ, सामग्री और मोटाई, मात्रा, फ़िनिश, महत्वपूर्ण विशेषताएँ, निरीक्षण आवश्यकताएँ और टूलिंग की स्थिति के साथ एक प्रारंभिक फ़ॉर्म या ईमेल एक संपर्क कार्य है; संभाव्यता और उद्धरण तकनीकी और वाणिज्यिक समीक्षा के बाद आते हैं।
खरीदार के प्रश्न
क्या चित्रित ब्रैकेट की मोटाई 0.1–5 मिमी है?
नहीं। वास्तविक चित्रित DC01 ब्रैकेट 1.5 मिमी है। 0.1–5 मिमी का आंकड़ा लागू परियोजनाओं के लिए दर्ज सामान्य प्रसंस्करण सीमा है, जो सटीक ज्यामिति, सामग्री की स्थिति, टूलिंग और उत्पादन आवश्यकताओं पर निर्भर करता है।
क्या गहरा रंग इ-कोटिंग या कोई अन्य फ़िनिश का प्रमाण है?
नहीं। सतह-उपचार विधि और प्रदर्शन को सार्वजनिक उपयोग के लिए स्थापित नहीं किया गया है। खरीदार को आवश्यक फ़िनिश, नियंत्रित क्षेत्र, फ़िनिश के बाद के आयाम और चित्र या आरएफक्यू पर सबूत निर्दिष्ट करने चाहिए।
उद्धरण के लिए खरीदार को क्या भेजना चाहिए?
नियंत्रित चित्र और संशोधन भेजें, जब उपयोगी हो तो 3डी मॉडल, कोई भौतिक नमूना संदर्भ, सामग्री और मोटाई, मात्रा, फ़िनिश, महत्वपूर्ण आयाम, डेटम और निरीक्षण आवश्यकताएँ, टूलिंग की स्थिति, पैकेजिंग की आवश्यकताएँ और अनुरोधित समय सीमा।