EN

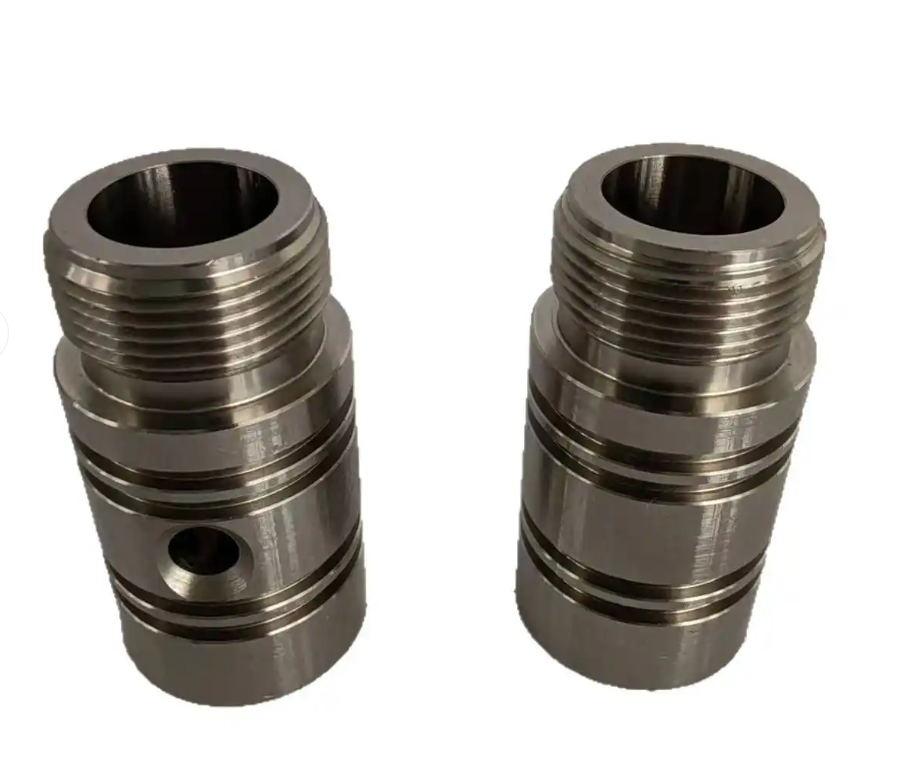
Pièces automobiles usinées sur machine CNC personnalisées en acier inoxydable 301
Réponse directe : Zhengna Technology fabrique ou fournit la famille de composants automobiles en acier inoxydable 301 illustrée à l’aide d’un tournage CNC et d’un usinage de type suisse. Cette famille comprend des finitions plaquées or, argent ou nickel. Un devis doit toutefois préciser exactement la géométrie du composant, les tolérances, les interfaces fonctionnelles, la spécification de finition, le plan d’inspection, la quantité et les exigences de livraison.
La photographie montre une famille mixte de composants automobiles tournés, et non un numéro de pièce libéré unique. La fiche produit fournie confirme que le matériau en acier inoxydable 301, l’application automobile et la famille de finitions indiquées s’appliquent à toutes les pièces illustrées. L’image ne permet pas de déterminer avec précision les dimensions, les filetages, les alésages, les tolérances, l’épaisseur du placage, le sous-système véhiculaire ni les résultats de performance.
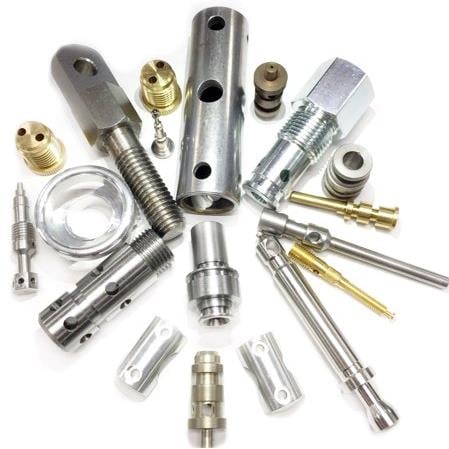
Preuves confirmées du produit et exigences contrôlées par plan
| Élément | Confirmé pour la famille illustrée | Toujours contrôlé par la demande de devis |
|---|---|---|
| Application | Composants automobiles | Sous-système véhicule, position d’assemblage, pièces associées et conditions d’utilisation |
| Matériau | acier Inoxydable 301 | Norme matière, état, certificat et exigences liées au traitement thermique/lot |
| Procédé | Tournage CNC et usinage de type suisse | Itinéraire de montage, plan de référence, outils, opérations secondaires et registres de procédure |
| Finition | Plaquetage or, argent ou nickel au sein de la famille | Séquence des couches, épaisseur, zones, masquage et preuves d’acceptation |
| L’inspection | Dimensions, diamètre des trous, planéité et aspect | Caractéristiques critiques, jauges, fréquence, taille de l’échantillon, enregistrements et règle de libération du lot |
| Conditions commerciales | Quantité initiale d’une pièce, délai de livraison de 30 jours et emballage sur palette | Quantité finale, étape de validation, itinéraire final, destination et confirmation de l’horaire |
Définir l’interface automobile avant la soumission du devis
Une étiquette automobile à elle seule ne suffit pas pour la planification du procédé. Le dessin doit indiquer la position d’assemblage du composant, les caractéristiques d’ajustement, le chemin de charge, l’exposition à la température ou à la corrosion, la fonction d’étanchéité ou électrique le cas échéant, ainsi que tout contrôle de caractéristique spéciale. Ces détails déterminent quelles dimensions, surfaces et arêtes sont critiques pour la fonction.
Cette page n’attribue pas les pièces illustrées à un système de freinage, de direction, de carburant, de batterie, de capteur, d’intérieur ou de sécurité. Elle ne certifie pas non plus l’homologation d’un modèle de véhicule ni un résultat de certification automobile pour une commande non spécifiée.
l’acier inoxydable 301 exige une condition exacte
Le matériau confirmé est l’acier inoxydable 301. La demande de prix (RFQ) doit indiquer la norme matérielle applicable et l’état requis. La résistance, la formabilité, la réponse magnétique, l’usinabilité et le comportement dimensionnel peuvent dépendre de l’état et des traitements antérieurs. Une désignation générique « 301 » ne saurait donc remplacer la spécification matérielle contrôlée.
Si des documents relatifs au matériau sont requis, préciser le type de certificat, le niveau de traçabilité et si la vérification à réception ou la conservation des dossiers fait partie de la commande.
Périmètre de l’usinage CNC par tournage et de l’usinage de type suisse
La famille de procédés confirmée comprend le tournage CNC et l’usinage de type suisse. Ces procédés conviennent à de nombreux composants rotatifs présentant des diamètres extérieurs, des épaulements, des trous, des alésages, des rainures, des filetages ou des caractéristiques transversales, mais la simple photographie ne prouve aucune dimension ni tolérance spécifique.
Avant la mise en production, Zhengna Technology examine :
- le datum principal ainsi que les relations entre les diamètres extérieurs, les alésages et les faces d’extrémité ;
- rapport longueur/diamètre et stabilité de la pièce en phase d’usinage ;
- exigences relatives au filetage, aux rainures, aux épaulements, aux logements et aux caractéristiques transversales ;
- orientation des bavures et état des arêtes aux trous, fentes et interfaces fonctionnelles ;
- caractéristiques mesurées avant et après le placage ;
- zones de surface devant faire l’objet d’un masquage ou d’une protection esthétique ; et
- attentes concernant le premier exemplaire, les contrôles en cours de fabrication et l’inspection finale.
Le placage or, argent ou nickel doit être spécifié par zone
La famille illustrée comprend des configurations plaquées or, argent ou nickel. Cela ne signifie pas que chaque composant présente simultanément les trois finitions. Le dessin ou la spécification de finition doit identifier la finition retenue, la couche sous-jacente le cas échéant, l’épaisseur, la couverture locale ou globale, les zones masquées, les critères d’adhérence ou d’aspect, ainsi que le registre de vérification requis.
Un nom de finition ne prouve pas, en soi, la résistance à la corrosion, la conductivité, la soudabilité, la résistance à l’usure ou les performances environnementales automobiles. Ces résultats exigent une spécification d’essai convenue et un registre d’acceptation.
Périmètre de l’inspection et limites des preuves
Les éléments d’inspection confirmés pour cette famille comprennent les dimensions, le diamètre des trous, la planéité et l’apparence. La demande de prix (RFQ) doit identifier les caractéristiques critiques, les références de datums, la méthode de mesure requise, la fréquence, la taille de l’échantillon, le format du rapport et l’autorité habilitée à la libération. Aucun essai de performance ou fonctionnel n’a été confirmé pour cette famille.
Pour les composants rotatifs, les acheteurs peuvent également devoir définir la variation de battement, la concentricité, la coaxialité, l’acceptation au calibre fileté, la rugosité de surface, les contrôles d’ajustement ou d’étanchéité. Ces éléments constituent des données d’entrée pour la soumission de devis lorsqu’ils sont pertinents, et ne constituent pas des engagements automatiques pour chaque pièce illustrée.
Données commerciales et d’emballage
La quantité minimale de départ confirmée est d’un exemplaire, le délai annoncé est de 30 jours et l’emballage sur palette est disponible pour cette famille. Le calendrier final dépend de la géométrie libérée, de l’état du matériau, du procédé de placage, de la portée des inspections et de la quantité commandée. Le devis doit préciser si la commande concerne un prototype, une série de validation ou une mise en production.
Parcours de devis pour plan ou échantillon
Envoyez un plan CAO contrôlé contenant les dimensions exactes, les emplacements des trous ou alésages, les tolérances, les exigences en matière de matériau, les spécifications de finition, la quantité d’achat et la date de livraison cible. Si un plan contrôlé n’est pas disponible, Zhengna Technology peut examiner un échantillon physique afin d’en effectuer les mesures, mais les parties doivent convenir au préalable des dimensions nominales, des variations admissibles, des détails d’interface et de l’autorité de révision avant la production.
Pour l’approche d’approvisionnement plus large, consultez pièces de fraisage CNC sur mesure et la Guide de demande de devis pour inspection dimensionnelle CNC pour demander un examen technique du devis, contactez Zhengna Technology .
Questions fréquemment posées
Toutes les pièces illustrées sont-elles confirmées comme étant des composants automobiles en acier inoxydable 301 ?
Oui. La fiche produit fournie confirme que la matière et l’application automobile s’appliquent à toutes les pièces figurant sur la photographie fournie.
Chaque pièce est-elle plaquée or, argent et nickel simultanément ?
Non. La famille comprend des configurations plaquées or, argent ou nickel. Le plan publié contrôle la pile sélectionnée, l’épaisseur et les zones pour chaque pièce.
Quels procédés de fabrication sont confirmés ?
Le tournage CNC et l’usinage de type suisse sont confirmés. La séquence exacte de montage ainsi que toute opération secondaire restent spécifiques à chaque composant.
Quel contrôle est confirmé ?
Les éléments de contrôle confirmés sont les dimensions, le diamètre des trous, la planéité et l’apparence. Aucune fréquence, aucun résultat numérique, aucun essai de performance ni aucun résultat de libération par lot n’est revendiqué.